时间:2026-05-27
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:158-9013-7611
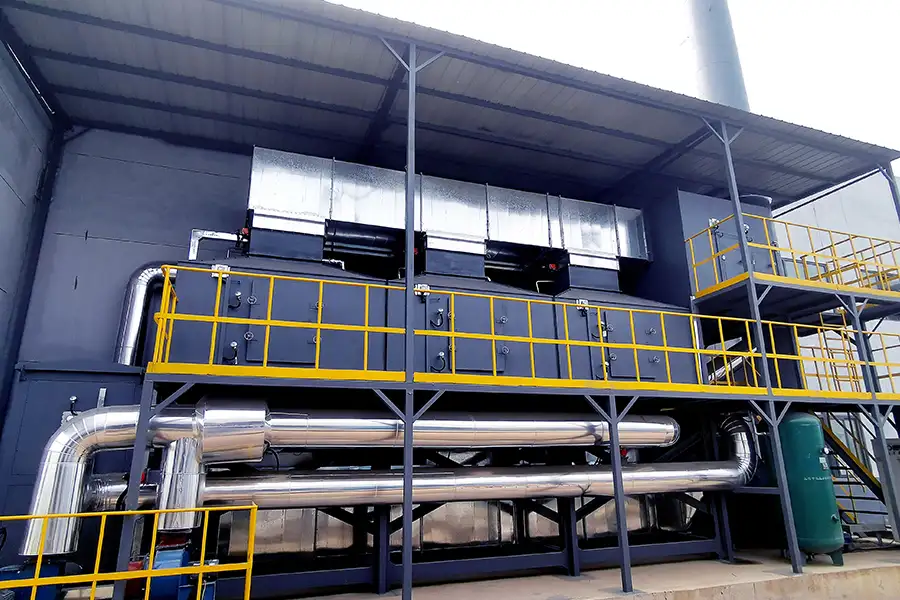
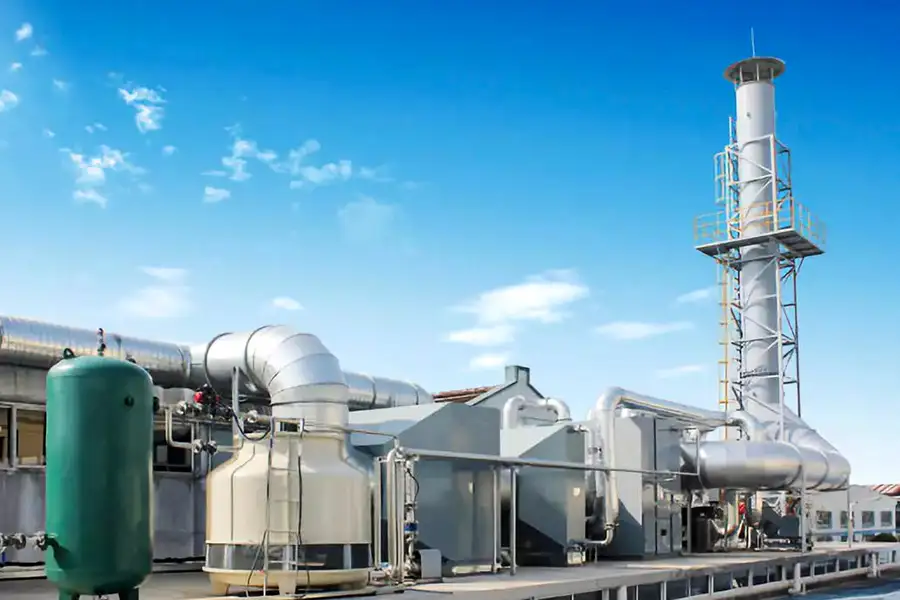
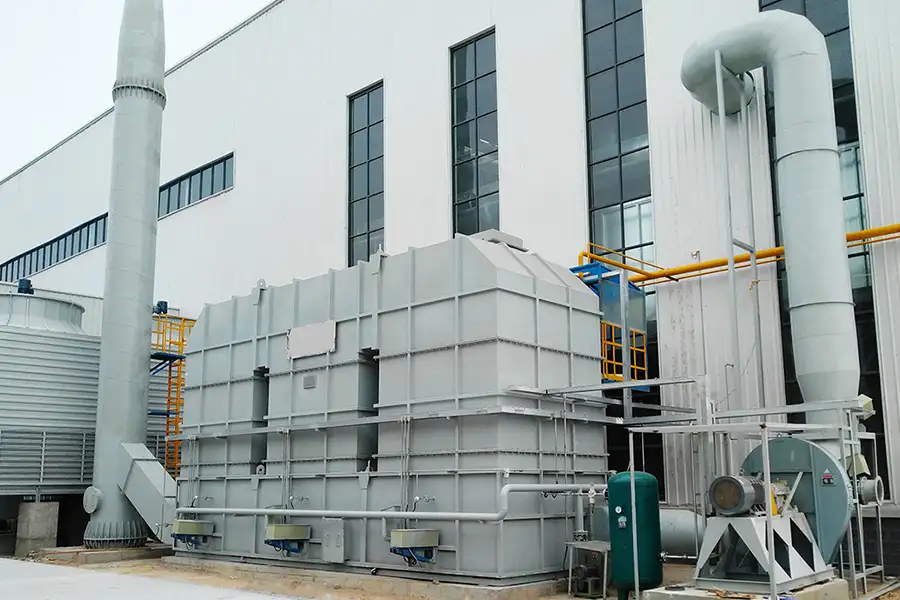
在VOCs有机废气处理领域,许多从业者都注意到一个现象:RCO燃烧设备的起燃温度通常比RTO设备低200℃以上。这一差异直接影响着设备能耗与运行成本。今天,我们就从催化燃烧技术原理出发,客观解析其中的核心原因。

坦白说,RTO(蓄热式氧化炉)依靠高温直接将VOCs分子氧化分解,需要在760-840℃的区间才能保证彻底反应。而RCO催化燃烧设备则引入了贵金属或过渡金属氧化物催化剂。催化剂就像一把“钥匙”,能够大幅降低废气中有机物分子与氧气反应的活化能,使其在280-320℃的低温条件下就能开始高效氧化。这个200℃以上的温差,根本上来源于催化剂的催化作用。
说到这里,不得不提工艺设计的差异:RTO设备主要依赖蓄热陶瓷体来回收热量,其自身起燃必须达到有机物的自燃点;而RCO设备则利用催化剂表面活性位点的“吸附-反应-脱附”循环过程,使反应路径更短、所需能量明显降低。
由于RCO设备起燃温度低,其运行过程中辅助加热所需的燃料消耗也相应减少。在实际工况中,当VOCs浓度达到一定值(约1.5-2.0g/m³)时,反应放热即可维持系统自持运行,无需额外供热。而RTO设备往往需要较高的补充热量来维持炉膛温度。这也是为什么很多企业在处理中低浓度大风量废气时,会优先考虑RCO催化燃烧设备的节能优势。
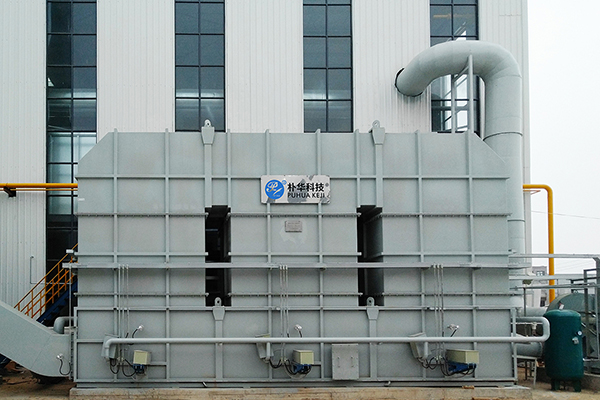
从设备选型角度看,更低的起燃温度意味着可以采用常规不锈钢材料即可满足耐温要求,同时有效抑制热力型NOx的生成。此外,低温运行显著降低了设备表面高温烫伤风险以及废气短时间超温的安全隐患。
郑州朴华科技有限公司作为河南地区较早从事环保设备研发的厂家,在RCO催化燃烧设备、RTO设备、VOCs治理设备以及布袋除尘器、脱硫脱硝设备的生产实践中发现:合理利用RCO的低温起燃特性,能够帮助化工、喷涂、印刷等行业客户在满足排放标准的同时,降低约30%-50%的运行燃料费用。
综合来看,RCO燃烧设备比RTO起燃温度低200℃以上,主要得益于催化剂的引入改变了反应路径。但这并不意味着RCO可以完全替代RTO——对于含有催化剂中毒物质(如含硫、含硅化合物)的高浓度废气,RTO反而是更稳妥的选择。企业在选择VOCs有机废气处理设备时,应结合废气成分、浓度波动及长期运维成本,进行客观比较。
作为专业的环保设备生产厂家,郑州朴华科技可提供包括RCO催化燃烧设备、RTO设备、脉冲除尘器、移动除尘器、超低排放设备以及气力输送和污水处理设备在内的系统解决方案。如需了解具体选型参数,欢迎进一步沟通技术细节。
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。