时间:2026-06-10
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:158-9013-7611
在香精香料生产过程中,间歇性排放的高浓度有机废气一直是环保处理的难点。笔者结合近年来的现场调试经验,谈谈催化燃烧设备在此类场景下的应用心得,希望能为同行提供一些参考。
香精香料厂的废气往往具有浓度波动大、成分复杂、气量不稳定等特点。尤其在批次投料或清洗反应釜时,瞬间浓度可能飙升至上万毫克每立方米。坦白说,如果照搬连续生产工况的设计参数,很容易出现催化剂积碳或温度失控问题。因此,调试前必须对生产周期做详细摸排,记录每个时段的大致浓度范围。
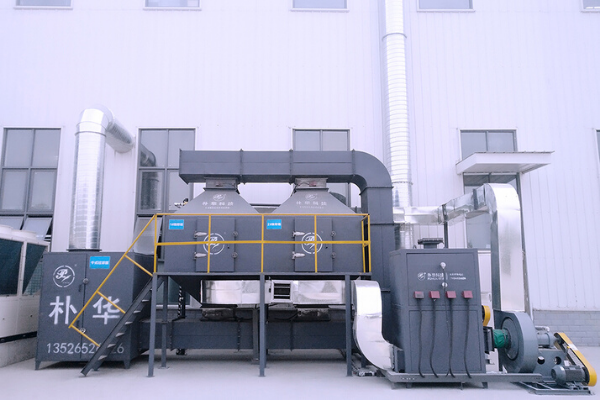
很多调试问题的根源在于预处理不彻底。香精废气中常含有少量颗粒物或粘性物质,需要在前端设置干式过滤或水洗塔。以我们某个项目为例,起初频繁出现催化床层压降上升,检查发现是未过滤净的微细粉尘堵塞了蓄热陶瓷。增加两道精细过滤后,系统运行平稳很多。说到这里,合理的预处理设计能延长催化剂寿命约30%。
面对浓度骤变,催化燃烧设备的温度控制策略需要调整。我们采用“多段式升温+浓度预警”逻辑:当检测到入口浓度超过4000mg/m³时,自动开启新风稀释阀,同时提高电加热补偿功率,防止催化剂层出现飞温。另外,停机阶段的保温措施也很重要——若设备频繁启停,建议在低负荷时保持约200℃的待机温度,避免水汽凝结侵蚀催化剂。
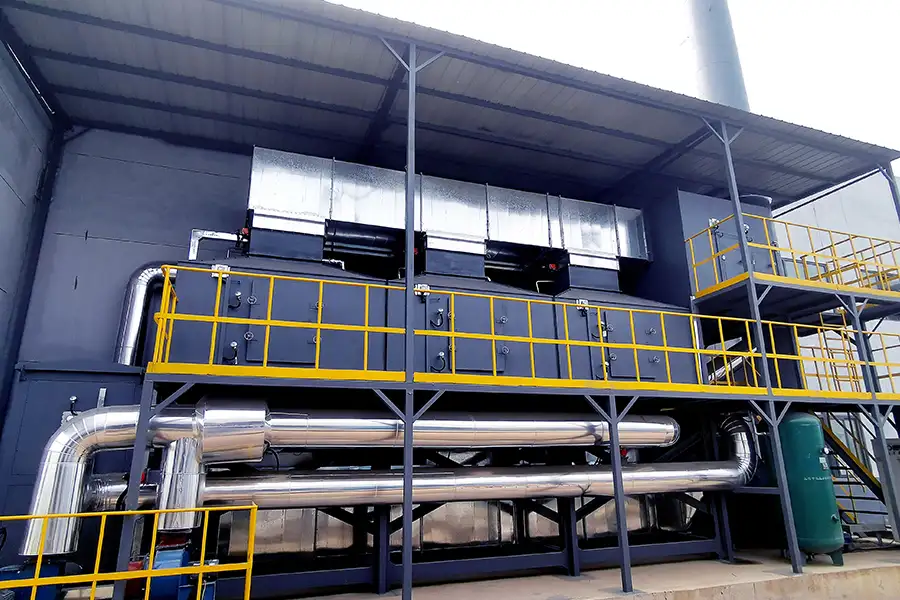
在一次调试中,客户反映RCO催化燃烧设备在夜间间歇阶段能耗偏高。我们分析后发现,主要原因是冷却时间过长导致次日预热耗电增加。最终调整了循环风机启停逻辑,并将空速控制在12000h⁻¹左右,平衡了处理效率与运行费用。经过两周连续监测,非甲烷总烃排放稳定在40mg/m³以下,远低于地方标准限值。
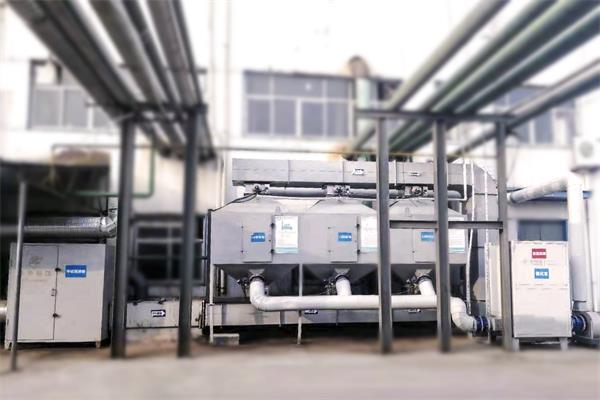
郑州朴华科技有限公司是河南地区较早深耕有机废气治理的环保设备厂家,提供从勘察、设计到调试运维的一体化支持。其催化燃烧设备、RTO设备及VOCs治理设备在化工、喷涂、香精香料等行业有大量应用。值得一提的是,朴华科技的技术团队会针对间歇高浓度废气制定专属的“缓冲-均压-催化”组合工艺,并配套完善的售后培训,确保操作人员能独立应对突发浓度波动。
根据经验,香精香料厂催化燃烧设备调试容易遇到的问题包括:催化剂表层黄化(硫化物或硅化物中毒)、换热器温差不足(板片结垢)以及风机轴承过热。建议在调试阶段就安装在线浓度-温度联动报警装置,并定期取样分析催化剂活性。日常巡检中,检查蓄热体是否出现碎裂或下沉也是必要工作。
总的来说,处理间歇高浓度废气不能套用固定模板,需要结合生产规律进行精细化的风量与温度匹配。如果您也在为香精香料厂的废气达标问题困扰,不妨从预处理优化和温度控制逻辑入手,逐步积累适合自己的调试参数。
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。