时间:2026-09-15
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:158-9013-7611
坦白说,RCO催化燃烧设备在运行中出现排烟温度过高,是不少企业运维人员都会遇到的棘手问题。温度一旦失控,轻则影响处理效率,重则可能损坏催化剂甚至引发安全隐患。今天我们就来系统聊聊这个话题,帮你找到原因和对策。
一般来说,RCO设备催化反应后的排烟温度会高于进气温度,温升通常在30到80摄氏度之间。如果排烟温度持续超过设计值,或者温升明显异常,那就需要警惕了。说到这里,不得不提一句,不同工况、不同废气成分对应的合理温升范围会有差异,建议对照设备说明书和设计参数来判断。
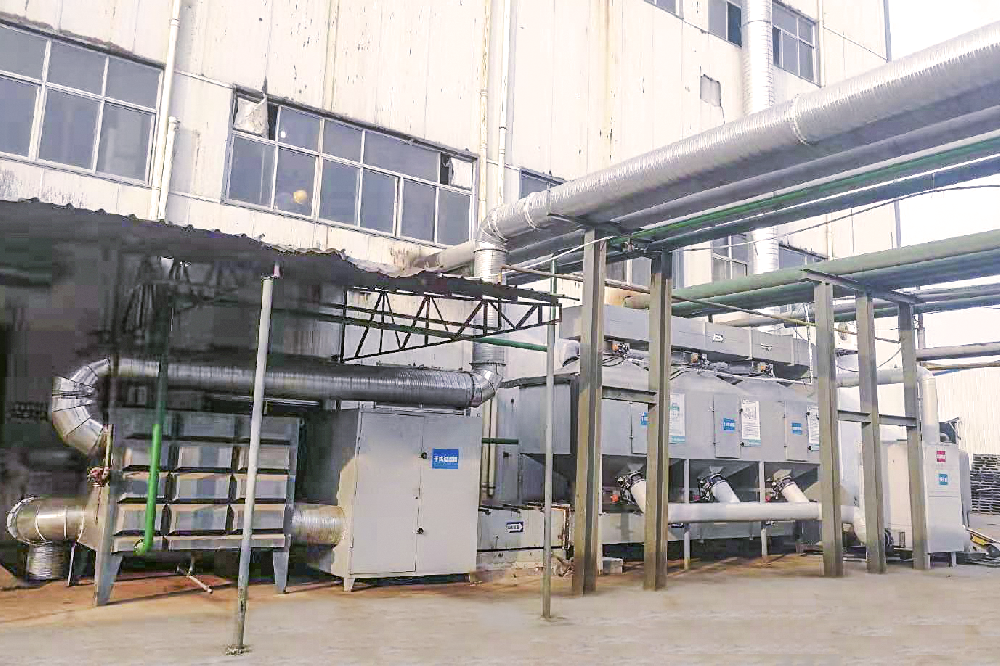
1. 废气浓度过高
这是最常见的原因。废气中VOCs浓度超出设计范围,催化氧化反应释放的热量大幅增加,导致排烟温度飙升。比如喷漆、印刷等行业,如果生产负荷突然加大,废气浓度就可能超标。
2. 催化剂失效或中毒
催化剂活性下降后,为了维持处理效果,系统可能会提高预热温度,间接导致排烟温度升高。卤素、硫、磷等物质容易造成催化剂中毒,这点要格外留意。
3. 换热器效率下降
板式或管式换热器积灰、堵塞、腐蚀,换热效果变差,热量无法有效回收,排烟温度自然就上去了。
4. 风量配比失调
补冷风阀开度不足或新风比例失调,系统热量无法稀释,也会造成排烟温度异常。
5. 温度传感器或控制系统故障
传感器漂移、PLC程序异常,可能导致实际温度与显示值不符,或控制逻辑失效。
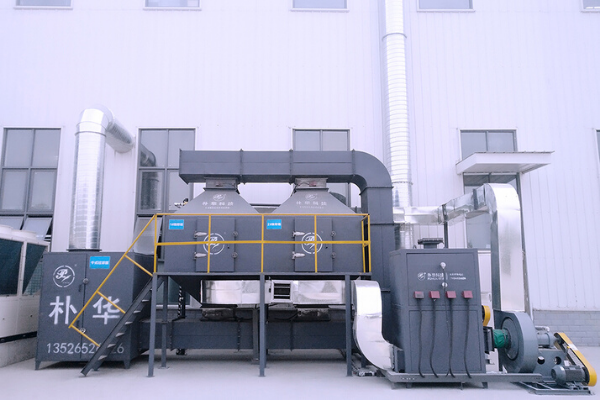
1. 控制废气浓度
在废气进入RCO前增设浓度监测和稀释装置,确保浓度稳定在设计范围内。高浓度工况可考虑前端增加吸附浓缩或预处理单元。
2. 检查并更换催化剂
定期检测催化剂活性,发现中毒或老化及时更换。同时排查废气中是否含有卤素、硫等毒物,必要时增加预处理。
3. 清洗或更换换热器
定期对换热器进行吹扫、清洗,恢复换热效率。腐蚀严重的需更换换热芯体。
4. 调整风量配比
根据实际工况重新整定补冷风阀和系统风量,确保热量平衡。
5. 校准传感器与控制系统
定期校准温度传感器,检查PLC控制逻辑,确保联锁保护动作可靠。
说到这里,如果以上措施仍无法解决问题,建议联系专业环保设备厂家进行系统诊断。郑州朴华科技有限公司是河南环保设备生产厂家,专业提供RCO催化燃烧设备、RTO设备、VOCs治理设备、布袋除尘器、脱硫脱硝设备等的设计研发生产,可针对排烟温度过高问题提供定制化整改方案。
建立定期巡检制度,记录排烟温度、催化剂床层温度、换热器压差等关键参数。发现趋势异常及时处理,避免小问题拖成大故障。不得不说,预防性维护比事后抢修划算得多。
总之,RCO催化燃烧设备排烟温度过高并不可怕,关键是找准原因、对症下药。希望这篇文章能给你带来实际帮助。
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。