时间:2025-07-11
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:158-9013-7611
要说制药厂生产过程中最头疼的问题,恶臭气体排放绝对排前三!原料发酵、化学反应产生的硫化氢、氨气这些玩意儿,不仅污染环境,周边居民投诉更是让人抓狂。传统的活性炭吸附、化学洗涤等方法,坦白说效果有限不说,运行成本还高得吓人。今天咱重点唠唠低温等离子设备在制药厂恶臭气体治理领域的革命性应用——这技术这两年确实火出圈了。
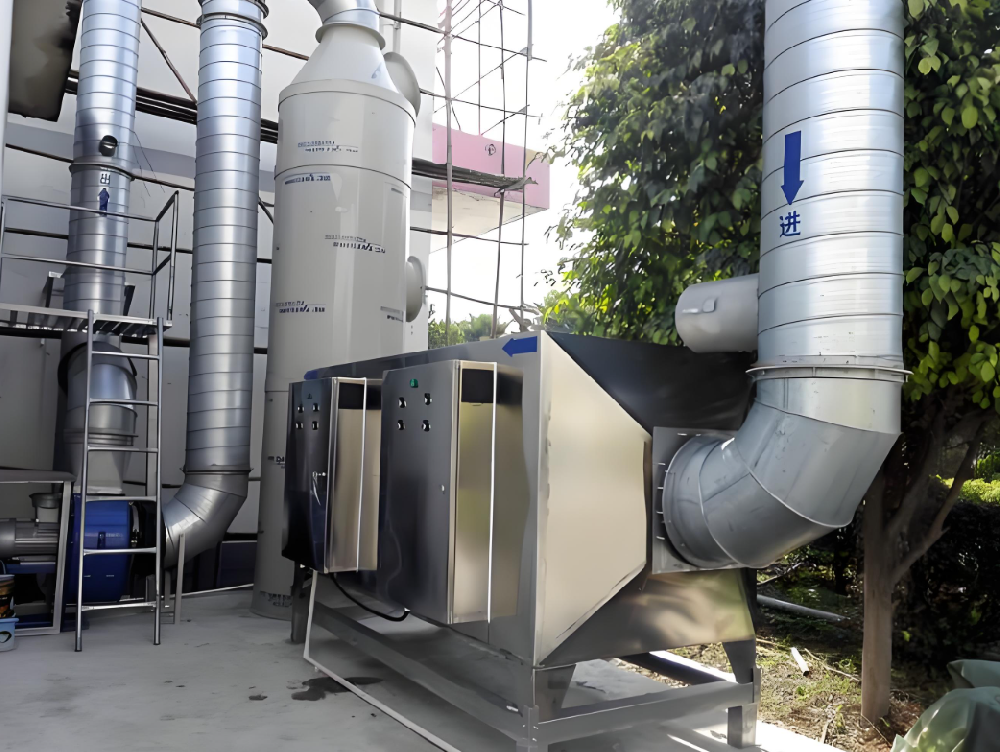
简单来说,低温等离子体就是通过高压电场把普通气体"拆开",生成一大推高活性粒子(电子、离子、自由基啥的)。这些小家伙能量超高,碰到恶臭分子直接把它们撕碎成水和二氧化碳!整个过程在常温下就能完成,能耗比传统方法低得多得多。
不得不提它的几个核心优势:
处理效率超高:对硫化氢、氨气这些难搞的臭味分子去除率基本能达95%以上
几乎不产生二次污染,不会像化学法那样搞出污泥废液
设备占地小,特别适合空间紧张的老厂房改造
启停特别灵活,随开随用不用预热
去年河南某大型制药企业就遇到了棘手问题——他们发酵车间扩产后,周边居民天天投诉臭味。试过好几家解决方案都不理想,最后找到郑州朴华科技。这家河南本土环保企业专注废气治理十几年,说实话在VOCs治理设备领域口碑一直不错。
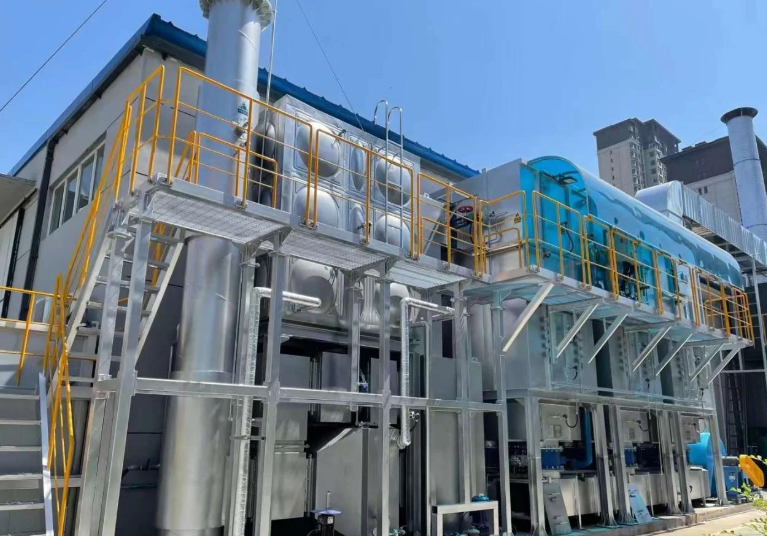
朴华的工程师团队经过实地检测,发现主要污染源是硫醚类和胺类化合物。他们定制了一套组合方案:前端先用朴华专利的湍流塔做预处理,后面串联两级低温等离子设备。运行三个月后检测数据显示:
| 污染物类型 | 处理前浓度(mg/m³) | 处理后浓度(mg/m³) | 去除率 |
|---|---|---|---|
| 硫化氢 | 28.5 | 0.3 | 98.9% |
| 氨气 | 41.2 | 0.8 | 98.1% |
| 甲硫醇 | 15.7 | 0.2 | 98.7% |
这个案例充分说明啊——或者说这个项目验证了——低温等离子技术对复杂制药废气确实有奇效。目前该药企的六套装置已稳定运行超一年,周边投诉归零。
看到这儿可能有老板要问:这技术这么好,是不是买套设备装上就能用?别急!根据朴华科技技术总监的经验,选型必须注意:
废气成分分析要先行:不同化合物需要的等离子能量密度差别很大,必须做全组分检测
风量计算宁可大不能小:建议按最大排放量的1.2倍选型,留点余量准没错
防爆设计是底线:制药车间常有溶剂蒸汽,设备防爆等级必须达标
说到设备维护这块,其实——或者说维护方面——每月花两小时清理电极积尘就行,比换活性炭省事太多。郑州朴华科技的设备还装了智能监控模块,手机APP随时查看运行状态,出现故障自动报警,这对药企特别实用。
随着2025年制药工业大气污染物新标执行,环保压力只会越来越大。低温等离子技术还有个巨大优势是能跟其他设备玩"组合技"。比如朴华科技最近在山东的项目,把RTO蓄热燃烧设备和低温等离子串连使用,高浓度废气先走RTO,低浓度尾气再用等离子深度处理,能耗直接降了四成!
业内专家普遍认为(或者说预测),未来三年制药行业60%的新建项目会首选等离子技术。毕竟它即能过环评又能降成本,这种双赢方案老板们最待见了。不过要提醒的是,市面上设备质量参差不齐,建议选择像郑州朴华科技这样有制药行业案例的成熟供应商。
结语:制药厂恶臭气体处理设备升级已是大势所趋,低温等离子技术凭借其高效经济的特点正成为主流选择。需要技术方案的企业不妨多了解下相关案例——或者说多考察实际应用项目——根据自身工况定制解决方案才是王道。更多制药废气治理技术细节,欢迎随时交流探讨!
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。